O linie de acoperire se oprește în cel mai puțin așteptat moment. O supapă cu gură, ciclată de mai mult de o mie de ori pe zi, se blochează în cele din urmă când reziduurile de proces se acumulează pe suprafețele sale de alunecare. Camera este evacuată în atmosferă, întregul lot este casat, iar echipa de întreținere petrece o tură completă înlocuind supapa. Acest scenariu se repetă în unitățile de producție în care componentele de vid sunt alese fără a lua în considerare ciclurile de funcționare și condițiile de funcționare.
Abordarea corectă este de a trata o supapă cu gură de vid înalt ca o decizie de proces, nu doar un articol de catalog. Trei elemente determină dacă supapa va oferi ani de funcționare fără probleme: standardul de flanșă, mecanismul de etanșare și tipul de actuator. Acest ghid explică modul în care fiecare alegere afectează performanța reală a producției.
O supapă este o componentă de vid care utilizează o poartă plată, în formă de disc, pentru a deschide și închide calea de curgere. Poarta se mișcă liniar, fie printr-un mecanism de legătură, fie printr-un actuator cu bile de oțel, și se retrage complet din orificiu atunci când supapa este deschisă. Din acest design rezultă două avantaje practice:
În comparație cu supapele unghiulare și supapele fluture, supapele cu poartă sunt preferate pentru izolarea cu orificii mari, acolo unde conductanța contează. O supapă unghiulară forțează gazul să se rotească cu 90 de grade, ceea ce poate reduce viteza efectivă de pompare cu aproximativ 15 până la 20% în unele instalații. O supapă fluture etanșează cu un disc rotativ, care poate prinde particule și poate lăsa urme de uzură pe scaun. Robinetul evită ambele probleme, motiv pentru care a devenit componenta standard de izolare în sistemele de acoperire în vid, instrumentele de proces cu semiconductori și rețelele de camere de cercetare.
Doi parametri poartă cea mai mare parte a greutății în selecția supapei cu șartă: standard de flanșă și tip de actuator. Obținerea corectă a acestora elimină majoritatea defecțiunilor pe teren.
Standardul de flanșă definește metoda de etanșare, domeniul de presiune realizabil și nivelul de contaminare al părții de vid. Aceasta este prima decizie, deoarece toate celelalte componente din sistem trebuie să se potrivească cu aceeași familie de flanșe.
| Flanșă Standard | Metoda de etanșare | Presiune accesibilă | Cel mai bun pentru |
|---|---|---|---|
| KF / ISO | Inel O FKM | până la 10 -7 mbar | Sisteme de acoperire, vid general, blocare de sarcină, camere de transfer |
| CF (ConFlat) | Garnitură din cupru fără oxigen | până la 10 -10 mbar | Cercetare UHV, procesare semiconductoare, analiza suprafețelor, linii de fascicul accelerator |
Actuatorul determină cât de automat poate fi integrată supapa într-o secvență de proces.
Cel mai mic cost, operare simplă, potrivită pentru întreținere și utilizare în laborator.
Răspuns rapid, automatizat, ideal pentru liniile de producție cu feedback întrerupător de limită.
Control precis al poziției, nu necesită aer comprimat, cost mai mare.
Actuatoarele manuale sunt cea mai simplă și mai economică opțiune. Se potrivesc configurațiilor de laborator, supapelor de întreținere de joasă frecvență și sistemelor în care aerul comprimat nu este disponibil. Cu toate acestea, operarea manuală necesită ca personalul să fie prezent fizic, ceea ce limitează automatizarea.
Actuatoarele pneumatice sunt standardul industrial pentru liniile de producție. Acestea răspund în milisecunde, funcționează în mod fiabil pe parcursul a sute de mii de cicluri și pot fi controlate de simple electrovalve. O supapă de poartă pneumatică cu un întrerupător de limită furnizează semnale de stare de deschidere/închidere către PLC, permițând secvențierea automată.
Actuatoarele electrice oferă control precis al poziției și sunt utilizate acolo unde supapa trebuie să moduleze debitul sau acolo unde nu este disponibil aer comprimat. Acestea costă mai mult decât versiunile pneumatice, dar sunt indispensabile în anumite arhitecturi de control al procesului.
Pentru aplicații cu vid înalt în 10 -5 la 10 -7 Gama mbar, domină flanșe ISO și KF cu garnituri de etanșare FKM. Aceste supape se ocupă de sarcinile de izolație de rutină în mașinile de acoperire, blocarele de sarcină și instrumentele cu cluster de semiconductori.
Pentru dimensiuni mari ale alezajului de peste 100 mm, un mecanism de poartă de tip legătură este mai stabil decât designul tradițional cu bile de oțel. Geometria legăturii distribuie forța de închidere uniform pe poartă, ceea ce reduce stresul local și îmbunătățește repetabilitatea etanșării în vid. Această stabilitate mecanică devine semnificativă atunci când supapa trebuie să se închidă împotriva unei diferențe de presiune după ce o pompă de degroșare a evacuat camera.
Un actuator pneumatic asociat cu un întrerupător de limită este configurația standard. Comutatorul oferă sistemului de control o confirmare pozitivă că supapa a atins poziția comandată, ceea ce este o condiție prealabilă pentru execuția automată a rețetei. De exemplu, un sistem de pulverizare nu poate începe depunerea până când supapa de deschidere raportează complet deschisă, deoarece camera s-ar putea presuriza altfel peste valoarea de referință a procesului.
Atunci când selectați o supapă cu deschidere mare pentru un sistem de acoperire, a supapă cu gură de vid înalt cu flanșă ISO pentru linii cu diametru mare oferă conductanța și ciclul de viață pe care le necesită sistemele de producție.
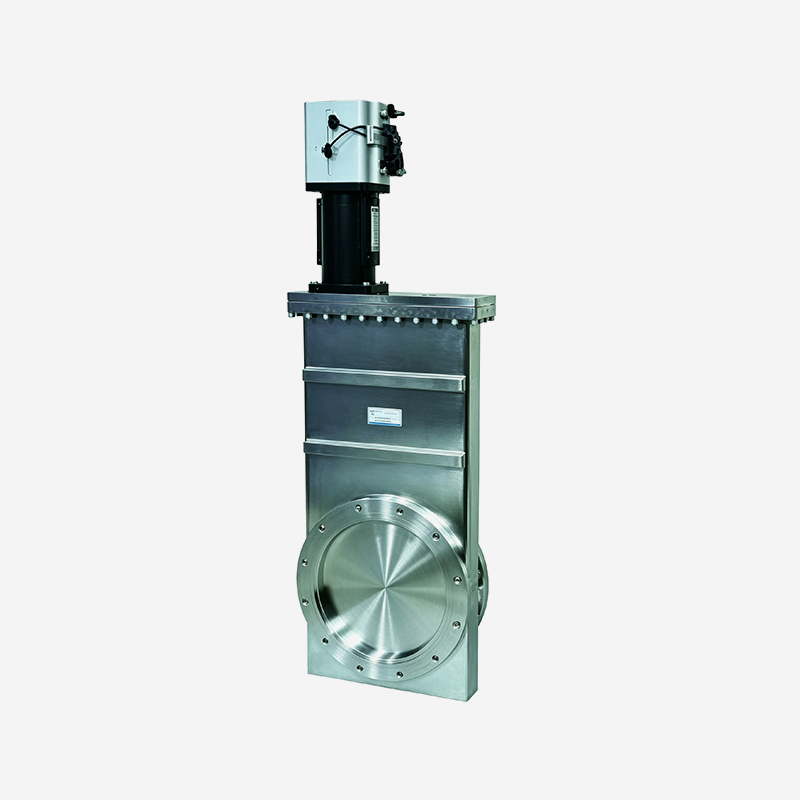 Supapă pneumatică pentru vid înalt cu flanșă ISO pentru linii cu orificii mari Această supapă pneumatică de tip legătură are o flanșă ISO și un burduf, ceea ce o face potrivită pentru liniile de vid cu diametru mare în sistemele de acoperire în care conductanța și durata de viață sunt critice. Vizualizare produs →
Când presiunea sistemului trebuie să rămână sub 1x10 -9 mbar, supapa trebuie să utilizeze o flanșă CF și o etanșare metalică. Flanșa CF comprimă o garnitură de cupru fără oxigen între două muchii de cuțit, creând o etanșare prin sudură la rece care asigură rate de scurgere excepțional de scăzute.
Supapele cu poartă de vid ultraînalt sunt utilizate în epitaxia cu fascicul molecular (MBE), tehnici de analiză a suprafeței, cum ar fi XPS și AES, sisteme de vid cu accelerator de particule și instrumente de implantare ionică. În aceste aplicații, supapa cu poartă nu trebuie să elibereze contaminarea cu gaze în mediul UHV, astfel încât corpul este adesea fabricat din oțel inoxidabil 304 sau 316L cu o suprafață electrolustruită sau arsă în vid.
Mecanismele de tip legătură și de tip bilă de oțel sunt ambele utilizate în supapele cu poartă UHV. Mecanismele cu bile de oțel sunt obișnuite în dimensiuni mai mici și poziții cu ciclu înalt, în timp ce tipul de legătură este preferat pentru flanșe CF cu diametru mare, unde forța de închidere trebuie aplicată uniform.
Pentru aplicații UHV în care supapa de gunoi trebuie să mențină o presiune de bază sub 10 -9 mbar, an Supapă cu poartă de vid ultraînalt cu flanșă CF tip legătură cu alezaj mare asigură integritatea etanșării metalice pe care o cer aceste sisteme.
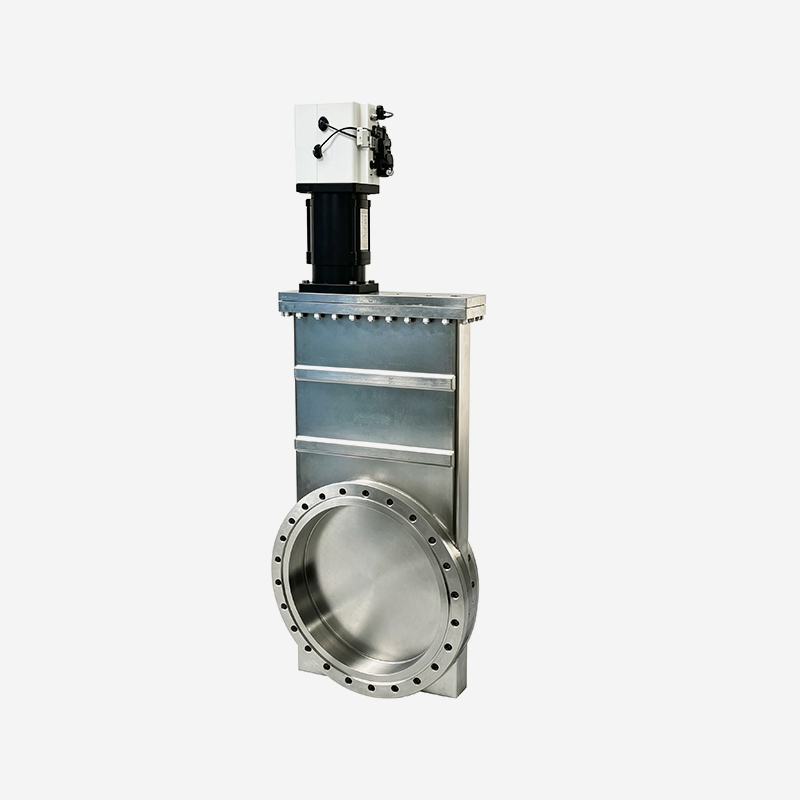 Supapă cu gură de vid ultra-înalt cu flanșă CF și etanșare metalică Proiectată pentru sistemele UHV care necesită presiuni de bază sub 10^-9 mbar, această supapă pneumatică folosește o flanșă CF și o garnitură de cupru pentru a asigura o etanșare metalică fiabilă. Vizualizare produs →
În producția de semiconductori și fotovoltaice, plachetele și substraturile din sticlă trebuie să se deplaseze orizontal dintr-o cameră de transfer într-o cameră de proces. O supapă cu poartă rotundă limitează lățimea substratului care poate trece. O supapă cu poartă dreptunghiulară rezolvă această problemă prin modelarea pasajului ca dreptunghi.
Supapele cu poartă dreptunghiulară sunt comune în camerele de transfer, instrumentele de grup și echipamentele fotovoltaice în linie. Când este deschisă, poarta dreptunghiulară se retrage într-un rezervor superior, expunând pasajul dreptunghiular complet. Zona de etanșare este mai mare decât o supapă rotundă de dimensiuni comparabile ale alezajului, astfel încât actuatorul trebuie să ofere o forță de închidere mai mare. Un actuator pneumatic cu o tijă etanșată cu burduf este configurația obișnuită, deoarece menține partea de proces curată și gestionează spațiul disponibil redus.
Când o cameră de transfer în vid trebuie să manipuleze substraturi dreptunghiulare, a supapă cu poartă dreptunghiulară pentru aplicații de transfer în vid este solutia corecta.
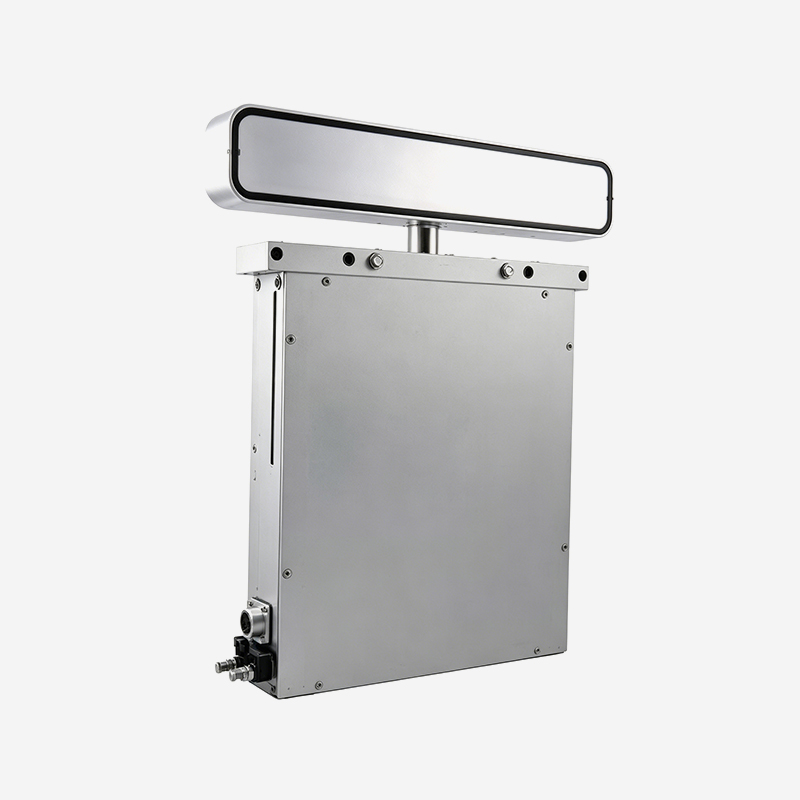 Supapă cu gură dreptunghiulară pentru transferul sub vid al substraturilor Această supapă cu poartă dreptunghiulară își formează trecerea ca un dreptunghi pentru a găzdui substraturi plate, cum ar fi napolitanele, permițând un transfer orizontal neted în camerele de vid. Vizualizare produs →
O supapă cu gură defectă se defectează de obicei în afara feței principale de etanșare. Garnitura tijei și dispozitivul de acționare sunt componentele cel mai adesea responsabile pentru timpul de nefuncționare. Înțelegerea punctelor slabe ajută echipele de întreținere să planifice acțiuni preventive.
| Modul de eșec | Cauza fundamentală | Atenuare |
|---|---|---|
| Sechestru de poartă | Reziduuri de proces sau lubrifiant degradat pe poartă | Folosiți materiale compatibile cu reziduurile, programați coacerea periodică |
| Scurgerea etanșării tijei | Inel O uzat sau oboseală burduf | Utilizați tije sigilate cu burduf pentru procesele critice, înlocuiți-le în mod proactiv |
| Deriva întrerupător de limită | Joc mecanic de la vibrațiile acumulate | Utilizați întrerupătoare de limită cu blocare, verificați feedback-ul de poziție în timpul PM |
Precizia prelucrării determină cât de mult își va menține etanșarea o supapă. Un corp de supapă care este prelucrat dintr-o singură forjare din oțel inoxidabil păstrează toleranțe mai bine decât un ansamblu sudat, deoarece sudarea introduce distorsiuni care se pot propaga în fața de etanșare a flanșei.
Cumpărătorii ar trebui să evalueze trei puncte înainte de a plasa o comandă:
Grupul SUNFUN este activ în producția de precizie din 1986 și poate prelucra piese la un nivel de precizie de 0,001 milimetri, acoperind componente de la 0,1 grame la 150 de tone. Această capacitate este decisivă în fabricarea corpurilor de robinet și a flanșelor, deoarece potrivirea între piesele prelucrate determină uniformitatea cursei porții și repetabilitatea etanșării în vid.
Pentru o privire detaliată asupra modului în care sunt fabricate și validate piesele prelucrate cu precizie, citiți ghidul nostru cum sunt fabricate piesele prelucrate cu precizie .
Diferența este în standardul de flanșă și materialul de etanșare. Supapele cu gură de vid înalt folosesc flanșe KF sau ISO cu inele O FKM și mențin presiunile până la 10 -7 mbar. Supapele cu poartă de vid ultraînalt folosesc flanșe CF cu garnituri de cupru fără oxigen și mențin presiunile sub 10 -10 mbar.
Pentru utilizare normală în producție cu cicluri moderate, programați o inspecție la fiecare 6 până la 12 luni. Dacă supapa face cicluri de mai mult de 1.000 de ori pe zi, scurtați intervalul. Concentrați-vă pe etanșarea tijei, starea suprafeței porții și alinierea comutatorului de limită.
Da, dar acest mod nu este ideal. Când se aplică o presiune diferențială de o atmosferă peste poarta închisă, suprafețele de etanșare se uzează mai repede. Unii producători definesc un rating separat de presiune atmosferică. Verificați întotdeauna presiunea diferențială nominală a producătorului înainte de a utiliza supapa într-o secvență de aerisire în sus sau în jos.
Cel mai simplu mod de a reduce riscul este să urmați o listă de verificare structurată:
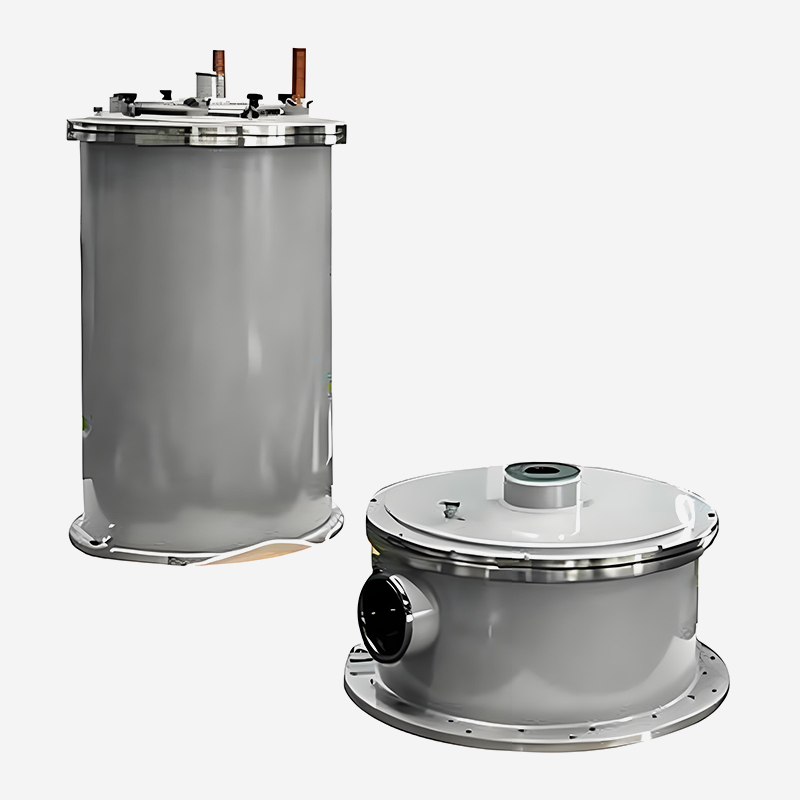
Proiectat special pentru creșterea cristalelor de SiC și GaN, oferind o stabilitate excepțională ...
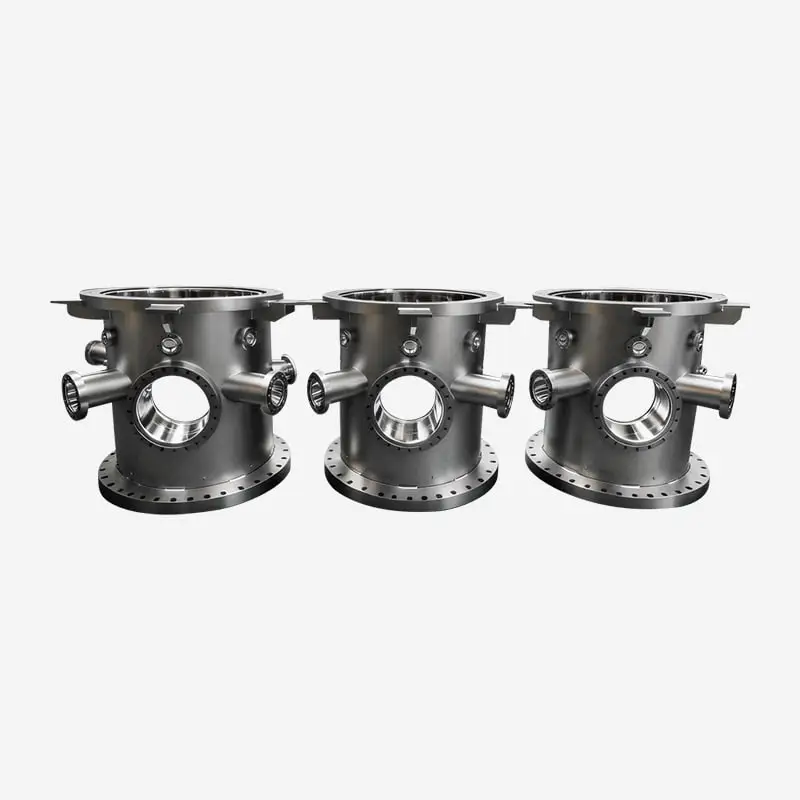
Îndeplinesc standardele HV și UHV, aceste camere sunt testate riguros pentru scurgerile de heliu ...
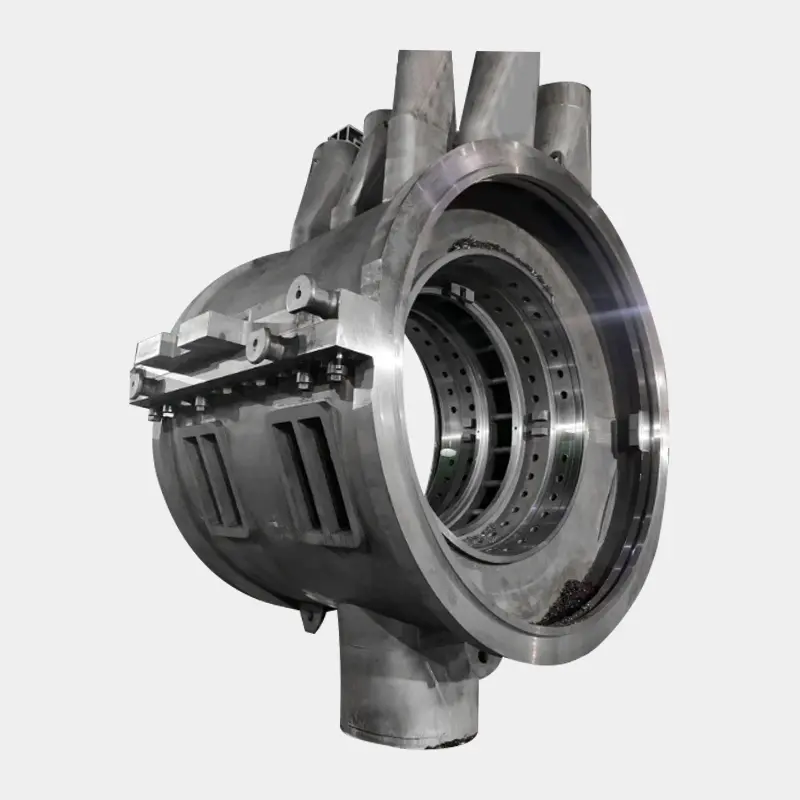
Lungimea totală a cilindrului este de 5300 mm * lățimea este de 3294 mm * înălțimea este de 6435 ...
Sunteți gata să inovăm împreună? Contactați experții noștri.
Contactați-ne
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, China TEL/WhatsApp:Terminal mobil