
Camere de vid cu semiconductor general pentru vid înalt și vid ultra-înalt
Îndeplinesc standardele HV și UHV, aceste camere sunt testate riguros pentru scurgerile de heliu ...

Un cercetător strânge o flanșă CF, pornește pompa de suport și urmărește ca indicatorul de ioni urcând peste 10⁻⁸ mbar. Apoi se blochează. Sistemul se menține la vid scăzut, dar intervalul de vid ultra-înalt rămâne la îndemână. Acest scenariu se desfășoară în laboratoare și linii de producție mai des decât își doresc majoritatea inginerilor să admită - și în aproape toate cazurile, vinovatul nu este pompa sau manometrul, ci componentele în sine.
Sistemele de vid ultra-înalt (UHV) necesită o mentalitate diferită față de setările obișnuite de vid înalt. În intervalul de presiune sub 10⁻⁷ mbar, fiecare material, fiecare sudură, fiecare etanșare și fiecare finisare a suprafeței afectează presiunea de bază realizabilă. Alegerea corectă componente de vid ultra-înalt prin urmare, nu este o chestiune de preferință — este diferența dintre un sistem care atinge 10⁻¹⁰ mbar și unul care nu părăsește niciodată intervalul 10⁻⁶.
Acest ghid explică cum funcționează componentele UHV, unde apar defecțiuni și ce trebuie verificat înainte de a vă angaja către un furnizor.
UHV începe acolo unde fizica vidului obișnuită își schimbă caracterul. Sub aproximativ 10⁻⁷ mbar, fluxul de gaz devine molecular - moleculele se ciocnesc cu pereții mult mai des decât unele cu altele. Degazarea de pe suprafețe depășește sarcina inițială de aer ca sursă dominantă de gaz. Iar ratele de scurgere care sunt irelevante la 10⁻⁵ mbar devin catastrofale la 10⁻¹⁰ mbar.
Din acest motiv, o componentă cu adevărat UHV trebuie să îndeplinească simultan patru condiții:
Aceste patru criterii explică de ce o flanșă industrială standard sau o supapă cu bilă comercială nu poate fi pur și simplu „adaptată” pentru serviciul UHV. Metalurgia, geometria de etanșare și starea suprafeței interne diferă toate de componentele convenționale.
Alegerea materialului determină plafonul teoretic de performanță al unui sistem UHV; finisajul suprafeței determină cât de aproape te apropii de acel tavan.
Oțelul inoxidabil de tip 316L este calul de lucru al construcției UHV. Conținutul său scăzut de carbon reduce precipitarea carburii de crom în timpul sudării, iar structura sa austenitică nu suferă tranziții de fază magnetică - o proprietate critică atunci când componentele stau lângă optica electronică sau căile fasciculului. Titanul apare acolo unde greutatea sau dilatarea termică contează. Aluminiul este acceptabil pentru unele camere UHV, în special pentru cele mari, cu condiția ca tratamentul de suprafață să fie adecvat.
Scale de viteză de degajare cu suprafață efectivă. O suprafață rugoasă cu Ra 3,2 µm captează vaporii de apă și hidrocarburile mult mai agresiv decât o suprafață electrofișată la Ra 0,4 µm. Pentru cele mai înalte niveluri de vid, suprafețele interioare sunt de obicei:
Acesta este motivul pentru care două camere cu geometrie identică pot avea presiuni de bază complet diferite. Metalul este același; munca de suprafață nu este.
Fiecare îmbinare dintr-un sistem UHV este o potențială cale de scurgere. Prin urmare, selecția flanselor și a garniturilor determină atât vidul realizabil, cât și sarcina de întreținere a sistemului.
Pentru presiuni de la 10⁻⁷ până la 10⁻¹² mbar, sistemul CF (ConFlat) domină. O îmbinare CF folosește un cuțit pe fiecare față a flanșei care mușcă într-o garnitură metalică moale - de obicei cupru fără oxigen sau OFC placat cu argint - formând o etanșare ermetică. Deoarece nu este implicat nici un elastomer, îmbinările CF pot fi coapte la 450 °C și mențin presiunea la nesfârșit odată ce sunt strânse corect.
Ceea ce separă o flanșă CF bine făcută de una slabă nu este semifabricatul în sine, ci geometria tăișului cuțitului. Claritatea marginilor, uniformitatea înălțimii și duritatea suprafeței determină dacă garnitura se deformează în mod constant pe întreaga circumferință. Prelucrarea inconsecventă aici produce scurgeri care apar numai după ciclul termic.
Pentru aplicațiile care necesită compatibilitate deplină UHV, alegerea practică este o pereche de flanșe CF certificată - nerotabilă pentru conexiuni structurale, rotativă acolo unde alinierea este dificilă.
Flanșele KF (flanșă rapidă) și ISO folosesc inele O din elastomer - de obicei Viton sau alți compuși cu emisii reduse de gaze - comprimate între inelele de centrare. Aceste sisteme sunt convenabile, ieftine și complet adecvate pentru vid înalt (10⁻³ până la 10⁻⁷ mbar). Dar, deoarece elastomerii eliberează gaze, absorb apa și se degradează la coacere, îmbinările KF și ISO nu pot furniza presiunile de bază sau temperaturile de coacere pe care le necesită serviciul UHV adevărat.
Acestea fiind spuse, configurațiile hibride sunt comune în sistemele UHV: îmbinări KF utilizate pe partea de degroșare, îmbinări CF pe partea cu vid înalt. Înțelegerea graniței dintre ele face parte din arhitectura de sistem competentă.
În sistemele KF și ISO, inelul de centrare are o sarcină dublă. Centrează flanșele, dar poartă și unul sau două inele O. Un inel cu durometrul inelului O greșit, adâncimea greșită a canelurii sau diametrul intern greșit se va scurge sub coacere sau va vibra slăbit în sistemele pompate. Acestea sunt piese mici cu consecințe supradimensionate.
Camera de vid este scena pe care funcționează orice altă componentă. Designul său decide cât de eficient funcționează pompele, cât de uniform se coace sistemul și cât de ușor poate fi curățat interiorul.
Sudurile cu penetrare totală nu sunt negociabile în UHV. Sudurile prin puncte și sudurile parțiale creează volume moarte care eliberează lent, de-a lungul zilelor sau săptămânilor. Fiecare cusătură de sudură trebuie să fie continuă, lipsită de porozitate și, în mod ideal, măcinată netedă pe partea de vid pentru a reduce suprafața.
Regula practica: dacă nu puteți inspecta o sudură din partea cu vid, nu puteți avea încredere în ea în UHV.
Pasivarea reface stratul protector de oxid. Electrolustruirea merge mai departe, eliminând un strat controlat de material și netezind vârfurile microscopice. Pentru camerele UHV utilizate în aplicații cu semiconductori sau particule, electrophishing la Ra ≤ 0,4 µm cu curățenie verificată este o practică standard.
Camerele destinate procesării semiconductoarelor din a treia generație, cum ar fi echipamentele SiC, se confruntă cu constrângeri și mai stricte de material și curățenie. Camera în sine devine o variabilă de proces.
 Camere de vid cu semiconductor HV/UHV testate pentru scurgeri de heliu Aceste camere sunt proiectate pentru procese de semiconductoare solicitante, cum ar fi fabricarea SiC, cu testarea scurgerilor de heliu asigurând rate de scurgere ultra-scăzute. Rigiditatea și prelucrarea lor de precizie se potrivesc mediilor cu vid înalt în care geometria camerei are un impact direct asupra performanței sistemului. Vizualizare produs →
În fluxul molecular liber, conductanța este pur geometrică. Un port lung și îngust care conectează o cameră la o pompă poate reduce viteza efectivă de pompare de 10 ori sau mai mult. Proiectanții ar trebui să plaseze orificiile pompei pentru a minimiza lungimea traseului, să evite coturile în unghi drept ori de câte ori este posibil și să dimensioneze toate orificiile presupunând că pompa este atât de eficientă cât permite calea.
Fiecare piesă mobilă în interiorul sau pe un sistem UHV provoacă filozofia de etanșare. Supapele trebuie să izoleze secțiunile fără a introduce surse de degajare; canalele de trecere trebuie să transmită mișcarea în vid fără scurgeri.
Trei familii de supape acoperă majoritatea cerințelor UHV:
| Tip supapă | Mecanism de etanșare | Gama tipică | Capacitatea de coacere |
|---|---|---|---|
| Supapă unghiulară din metal | Garnitură de cupru comprimată prin pană | HV la UHV | Până la 300 °C |
| Supapă cu poartă etanșată cu metal | Garnitura metalica, mecanism poarta culisanta | HV la UHV | Până la 200 °C |
| Supapă cu burduf pneumatic | Inel O din Viton sau etanșare metalică, actuator burduf | HV, unele modele UHV | Depinde de sigiliu |
Pentru sistemele care trebuie să izoleze în mod repetat un blocaj de sarcină sau o cameră de proces, o supapă fiabilă din metal este adesea singura opțiune realistă. Supapele sigilate cu elastomer se vor desface în cele din urmă, vor absorbi vaporii de apă și vor trage presiunea de bază în sus.
Trecerile electrice în UHV constau de obicei dintr-un conductor lipit într-o ceramică izolatoare, care la rândul său este sudată într-o flanșă CF. Treptele de ferofluid oferă mișcare rotativă cu scurgeri excepțional de scăzute, dar necesită îngrijire în jurul temperaturii și câmpurilor magnetice. Sunt disponibile treceri mecanice liniare și rotative care utilizează inele O pompate diferențial, dar pentru serviciul UHV, modelele de burduf sudate sunt preferate din cauza căilor de scurgere dinamice zero.
Nicio pompă nu acoperă întregul interval de presiune de la atmosferă la 10⁻¹⁰ mbar. O stivă practică de pompare UHV se bazează pe echipamente în etape, fiecare etapă reducând decalajul de presiune la următoarea.
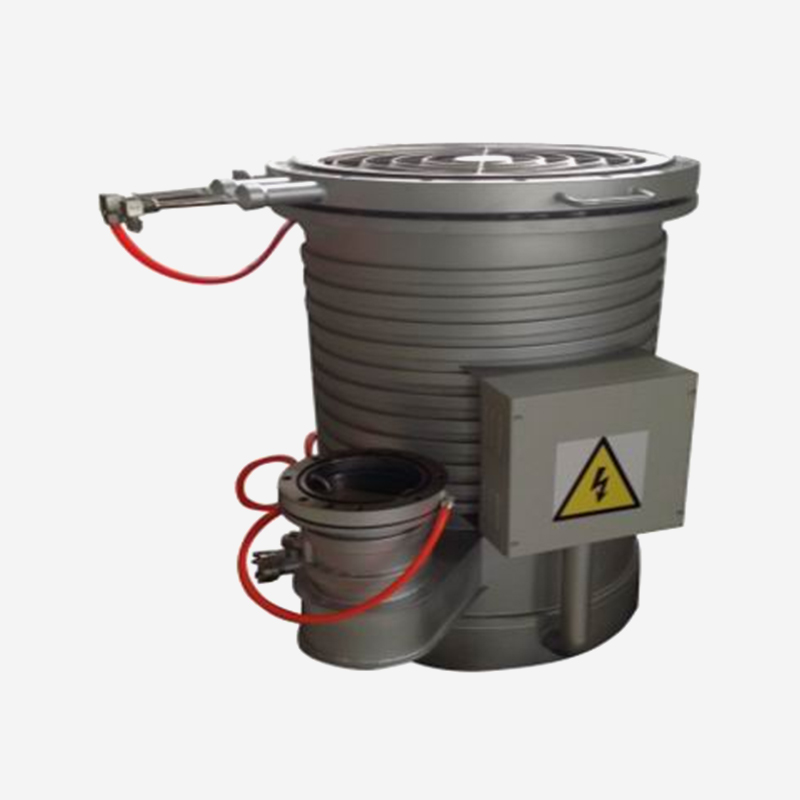
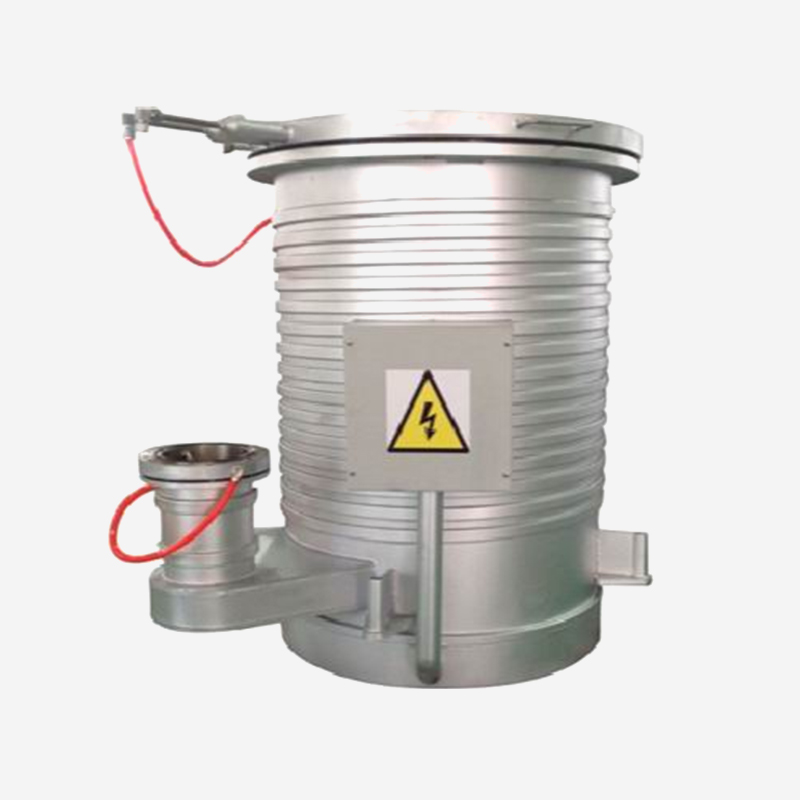
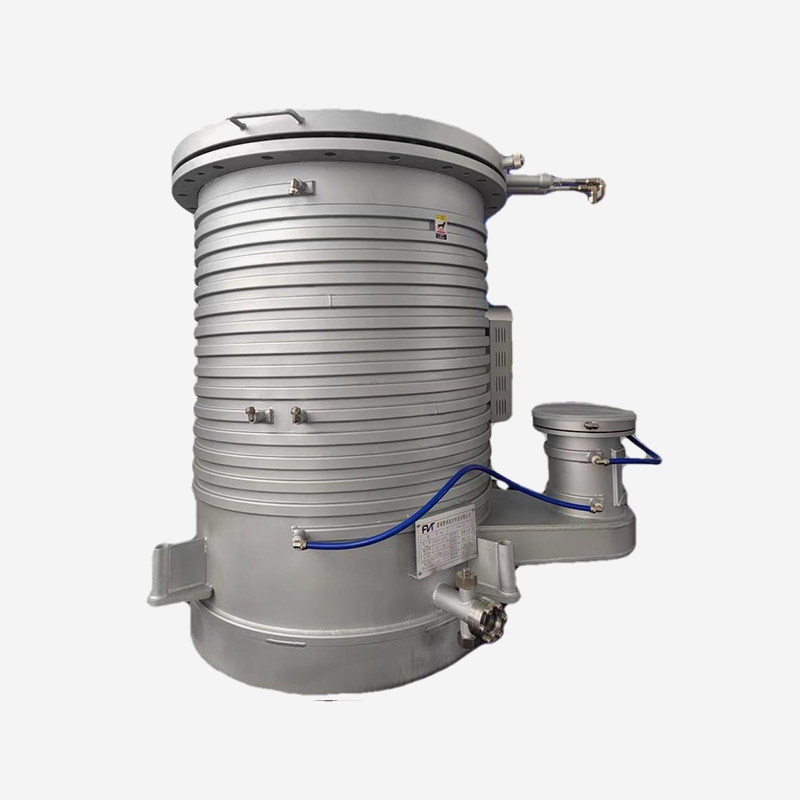
Pompele de difuzie a uleiului rămân relevante în sistemele UHV care pompează volume mari sau gestionează încărcături mari de gaz. Lipsa lor de piese în mișcare și debitul mare la presiuni scăzute le fac utile în medii industriale și de cercetare - cu condiția să existe o capcană rece și o gestionare atentă a backstream.
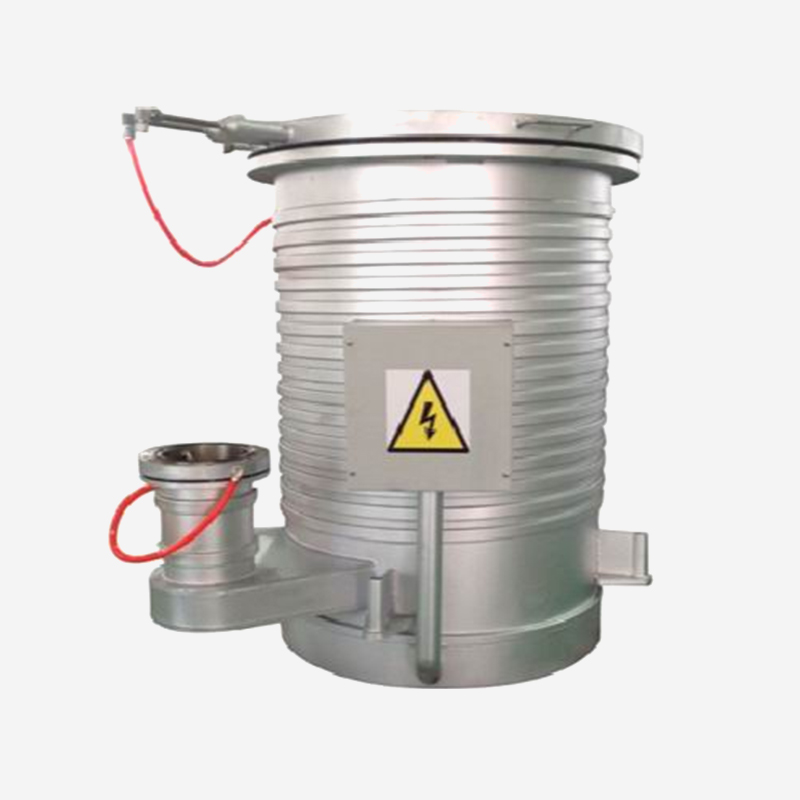 Pompă de difuzie a uleiului DPM-16 cu debit mare UHV Această pompă gestionează încărcături mari de gaz în sistemele UHV fără piese în mișcare, ceea ce o face fiabilă pentru aplicații industriale și de cercetare. Răcirea forțată cu apă și compatibilitatea cu capcana rece ajută la gestionarea fluxului invers, care este esențial pentru menținerea eficienței generale a sistemului. Vizualizare produs →
Pompa care duce sistemul din atmosferă în vid înalt elimină 99,99999% din toate moleculele de gaz. Dacă această etapă este ineficientă, contaminată sau blocată de o linie frontală înfundată, întregul sistem se luptă indiferent de calitatea componentelor UHV din aval.
Asamblarea unui sistem UHV cu componente premium nu este linia de sosire - verificarea este. Două procese domină faza de punere în funcțiune.
La temperatura camerei, o suprafață din oțel inoxidabil eliberează vapori de apă timp de luni de zile. Coacerea la 150–250 °C accelerează desorbția, eliminând stratul de apă în ore sau zile, mai degrabă decât în luni. Sistemele destinate pentru 10⁻¹⁰ mbar pur și simplu nu vor atinge presiunea țintă fără un ciclu de coacere eficient.
Această cerință are implicații practice pentru selecția componentelor. Fiecare flanșă, supapă, manometru și fereastră de vizualizare trebuie să tolereze cicluri termice repetate fără a se degrada. Acesta este motivul real pentru care etanșările din elastomer defectează sistemele UHV: se carbonizează, eliberează gaze sau își pierd conformitatea după câteva cicluri de coacere.
Detectarea scurgerilor prin spectrometrul de masă folosind heliu este standardul de aur pentru verificarea UHV. Un sistem bine construit ar trebui să demonstreze o rată de scurgere a heliului sub 10⁻¹⁰ mbar·L/s. Orice valoare peste 10⁻⁸ mbar·L/s indică o scurgere reală care trebuie găsită și reparată înainte ca sistemul să intre în funcțiune.
Calitatea componentelor variază dramatic între producători. Deoarece majoritatea componentelor UHV sunt instalate în interiorul ansamblurilor sudate sau ascunse între flanșe, calitatea slabă apare adesea numai după câteva săptămâni de punere în funcțiune.
Aceste întrebări contează deoarece performanța UHV nu este vizibilă pe o fișă de date. Același model de flanșă din fabrici diferite poate diferi în ceea ce privește calitatea tăieturii, rugozitatea internă și disciplina de curățare - producând diferențe de ordine de mărime în presiunea de bază.
Furnizorii care au experiență îndelungată în prelucrarea de precizie înțeleg acest lucru. Disciplina necesară pentru menținerea toleranțelor de 0,001 mm, gestionarea certificării materialelor și controlul stării suprafeței este directă în producția de componente UHV. Acesta este unul dintre motivele pentru care cele mai fiabile piese UHV provin adesea de la producători cu rădăcini în inginerie de precizie, mai degrabă decât fitinguri și instalații sanitare generice.
Sistemele de vid ultra-înalt recompensează răbdarea și pedepsesc comenzile rapide. Componentele pe care le selectați determină fiecare rezultat măsurabil: presiunea de bază, timpul de pompare, rata de scurgere, stabilitatea coacerii și costul de proprietate pe durata de viață a sistemului.
Începeți cu garniturile și flanșele, de unde provin majoritatea defecțiunilor. Apoi uitați-vă la geometria camerei și sudurile, care decid degajarea și conductanța. Alegeți supapele și trecerile pe baza ciclurilor termice și a fiabilității, nu doar pe prețul de listă. Și verificați totul - pentru că în vid ultra-înalt, intențiile bune nu contează, dar ratele de scurgere măsurate contează.
Componentele de vid ultra-înalt sunt fabricate pentru a scădea ratele de scurgere, utilizează materiale cu eliberare mai mică de gaze, rezista la temperaturi mai ridicate de coacere și sunt curățate mai riguros decât componentele standard de vid înalt. În practică, aceasta înseamnă etanșări metalice, construcție sudată, integritate verificată a scurgerilor și tratamente de suprafață controlate.
Flanșele KF se bazează pe inelele O din elastomer care absorb vaporii de apă și se deteriorează la căldură. Nu sunt potrivite pentru serviciul UHV. Utilizați flanșe CF cu garnituri de cupru pentru conexiunile UHV și rezervați componente KF pentru liniile de degroșare și alte secțiuni non-UHV.
Solicitați certificate de materiale, înregistrări ale tratamentului de suprafață, rezultate ale testelor de scurgere cu heliu și temperatura maximă de coacere. O componentă promovată ca „evaluată pentru vid” nu ar trebui să fie considerată sigură pentru UHV fără aceste verificări.
Oțelul placat cu zinc, fonta, aluminiul poros și majoritatea elastomerilor standard nu ar trebui să fie utilizați în interiorul unei camere UHV. Aliajele cu conținut ridicat de zinc, plumb sau sulf degajă, de asemenea, excesiv. Alama este la limită și ar trebui folosită numai în cantități mici cu verificare.
Verificați trei zone în ordine: în primul rând, pentru scurgeri autentice folosind un detector de scurgeri de heliu; în al doilea rând, pentru contaminare sau coacere inadecvată; în al treilea rând, pentru viteza eficientă de pompare în cameră. În practică, majoritatea defecțiunilor UHV provin de la o flanșă sau supapă, nu la pompă sau la manometru.
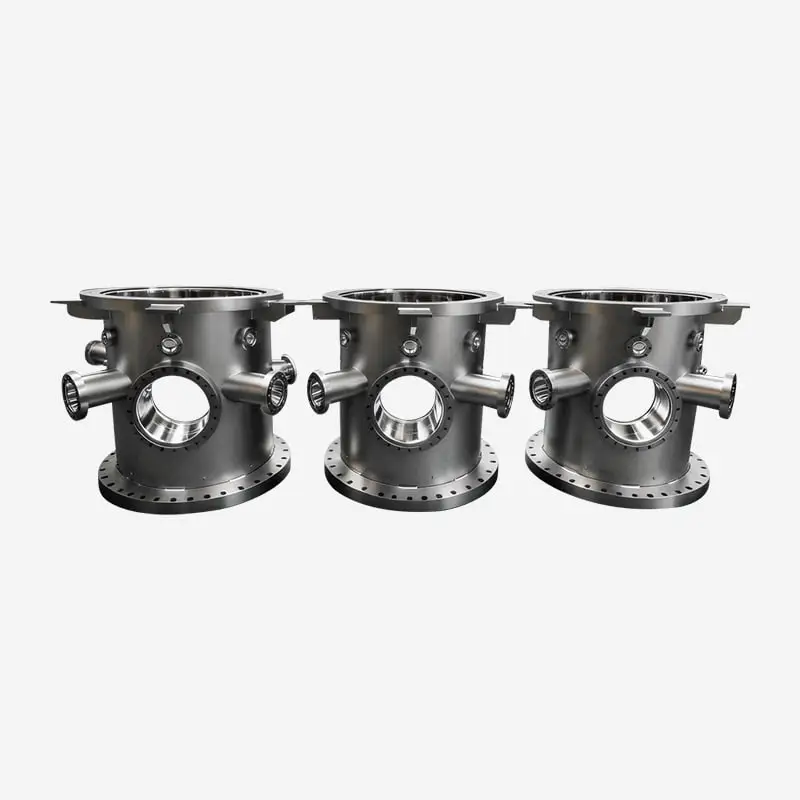
Îndeplinesc standardele HV și UHV, aceste camere sunt testate riguros pentru scurgerile de heliu ...
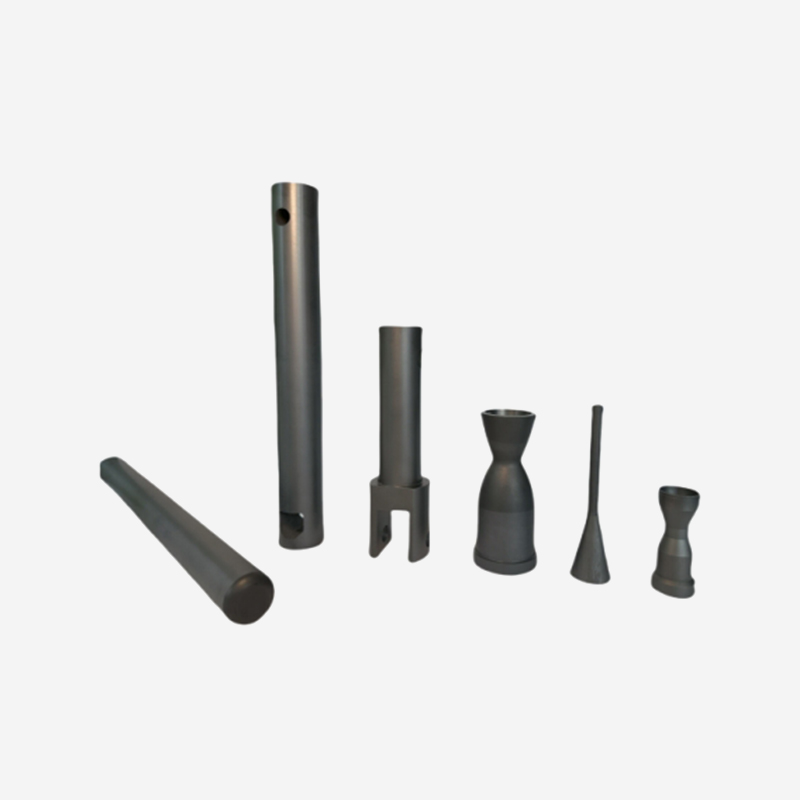
Pentru cele mai solicitante aplicații la temperaturi înalte, carbura de siliciu sinterizată depăș...
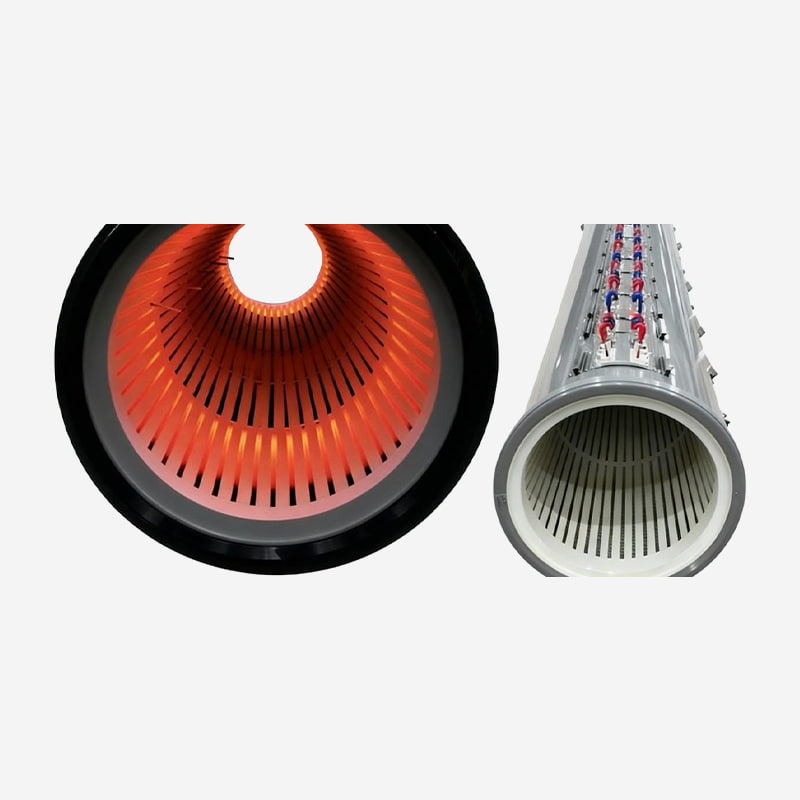
Oferim o gamă cuprinzătoare de componente cheie de înaltă performanță pentru echipamentele de dep...
Sunteți gata să inovăm împreună? Contactați experții noștri.
Contactați-ne
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, China TEL/WhatsApp:Terminal mobil