
Plăci și componente ceramice prelucrate cu precizie
Specializate în toleranțe ultra-strânse, plăcile noastre ceramice prelucrate și piesele personali...

Un atelier de prelucrare de precizie din Ohio a condus un lot de piese din oțel inoxidabil 316L printr-un nou centru de prelucrare cu 5 axe fără nicio compensare termică și a casat 14 din 100 de componente. Piesele respinse au prezentat o deplasare dimensională de până la 18 microni pe diametre critice ale alezajului. Cauza nu a fost geometria sculei sau deformarea axului; a fost efectul cumulativ al expansiunii termice care nu fusese niciodată gestionat activ.
Precizia pieselor prelucrate cu precizie este măsura în care o componentă fabricată se potrivește cu specificațiile de proiectare. În industriile de mare valoare, cum ar fi aerospațiale, dispozitivele medicale și grupul motopropulsor auto, menținerea toleranțelor de ±5 microni nu este un lux - este o cerință contractuală. Atingerea acestui nivel de consistență necesită control asupra a șase factori interdependenți: comportamentul termic, rigiditatea mașinii, starea sculei, proprietățile materialului, parametrii de tăiere și expertiza operatorului.
Temperatura este inamicul tăcut al preciziei. Chiar și o schimbare de 1 °C a temperaturii ambientale poate extinde o piesă de oțel de 300 mm cu aproape 3,5 microni - suficient pentru a respinge o componentă cu toleranță strânsă. Mașinile-unelte generează căldură prin rotația axului, frecarea de tăiere și sistemele hidraulice. Fără răcire activă, această deriva termică se acumulează în mod imprevizibil. Centrele de prelucrare moderne folosesc sisteme de răcire cu stabilitate de ± 0,5°C, iar multe integrează senzori termici care transmit înapoi la CNC în timp real. Pentru operațiuni critice, recomandăm carcase climatizate care mențin 20°C ± 0,2°C. Această investiție unică reduce adesea ratele de deșeuri cu peste 40% în producția de volum mare.
Contribuția la deriva termică în funcție de sursa mașinii
Procentele reprezintă contribuția medie la eroarea termică totală în operațiunile tipice de frezare. Valorile variază în funcție de designul mașinii și condițiile de funcționare.
Fiecare operație de tăiere generează vibrații - întrebarea este cât de bine le absoarbe mașina dvs. Rigiditatea scăzută duce la vibrații, care lasă urme vizibile și provoacă deviația sculei. Un cadru de mașină rigid, adesea realizat din beton polimeric sau fontă, poate atenua frecvențele de până la 200 Hz, în timp ce structurile ușoare rezonează la amplitudini mai mari. Testele arată că creșterea rigidității statice cu 25% îmbunătățește finisarea suprafeței cu aproape un grad Ra. Sistemele active de amortizare, cum ar fi amortizoarele de masă reglate sau actuatoarele piezoelectrice, pot reduce și mai mult vibrațiile cu 60-70%, permițând viteze mai mari ale axului fără a sacrifica precizia.
Amplitudinea vibrației vs. viteza de tăiere
Amplitudine relativă normalizată la vibrația maximă la viteză mică. Intervalul optim corespunde la 60-80% din viteza maximă a arborelui cu amortizarea activă activată.
Starea sculei este, fără îndoială, factorul cel mai controlabil de către operator. O unealtă uzată produce forțe de tăiere mai mari, generează mai multă căldură și lasă un finisaj slab al suprafeței. Înlocuirea inserțiilor după fiecare 200–300 de piese, în funcție de material, este o practică obișnuită. Uneltele acoperite (TiAlN, AlCrN) prelungesc durata de viață cu până la 300% și reduc muchia încorporată. Mai mult, unghiul de greblare și unghiul de degajare al sculei trebuie să fie potrivite cu materialul piesei de prelucrat - de exemplu, o grebla pozitivă pentru aluminiu, negativă pentru oțel călit. Al nostru prelucrare de precizie capabilitățile includ sisteme de monitorizare a stării sculelor care detectează uzura în timp real, prevenind abaterile costisitoare.
Durata de viață a sculei în funcție de tipul de acoperire (ore)
Condiții de testare: inserții din carbură, oțel inoxidabil 316L, viteză de tăiere și viteză de avans constantă. Sculele acoperite prezintă o durată de viață semnificativ extinsă.
Nu toate metalele sunt create egale. Oțelurile cu tăiere liberă, cum ar fi 12L14, sunt ușor de prelucrat, în timp ce superaliaje precum Inconel 718 sunt notoriu de dificile. Duritatea materialului, ductilitatea și conductibilitatea termică influențează toate forțele de așchiere și uzura sculei. De exemplu, aliajele de titan necesită viteze mici de tăiere și viteze mari de avans pentru a evita călirea prin lucru. Un indice de prelucrabilitate simplu, bazat pe durata de viață a sculei și finisarea suprafeței, poate ghida planificarea procesului. O bază de date proprietară care acoperă peste 200 de materiale ajută la recomandarea parametrilor ideali pentru fiecare lucrare.
Materiale cu prelucrabilitate ridicată
Materiale cu prelucrabilitate redusă
Viteza, avansul și adâncimea de tăiere formează „triunghiul de aur” al prelucrării. Funcționarea prea rapidă sacrifică durata de viață a sculei; prea lent reduce productivitatea. Sistemele CNC avansate utilizează control adaptiv pentru a menține încărcarea constantă a așchiilor, ajustând automat vitezele de avans pentru a compensa uzura sculei sau variațiile de material. Un set bine optimizat de parametri poate îmbunătăți acuratețea cu 15-20%, reducând în același timp timpul ciclului. Design-of-experiments (DoE) este utilizat pentru a găsi punctul ideal pentru fiecare lucrare, echilibrând finisarea suprafeței, stabilitatea dimensională și randamentul.
Chiar și cea mai avansată mașină se bazează pe operatori calificați. Înțelegerea tiparelor de uzură a sculelor, interpretarea finisajului suprafeței și efectuarea de microajustări pot salva mii de piese de la deșeuri. Investițiile în formarea continuă și încurajarea operatorilor să împărtășească informații pe diferite schimburi generează profituri semnificative. O cultură care prețuiește precizia în detrimentul vitezei – și recompensează rezolvarea problemelor – oferă adesea cele mai mari câștiguri de precizie. Valorile interne arată că magazinele cu operatori implicați au cu 30% mai puține alerte de calitate și un randament la prima trecere cu 25% mai mare.
| Factor | Impact asupra preciziei | Abordarea atenuării |
| Deriva termică | ± 10–20 µm | Control lichid de răcire, carcasă climatică |
| Vibrație | ± 5–15 µm | Cadru rigid, amortizare activă |
| Uzura sculei | ± 8–25 µm | Unelte acoperite, monitorizare în timp real |
| Variabilitatea materialului | ± 3–12 µm | Preselecție, testare pe lot |
| Parametrii de tăiere | ± 4–18 µm | Control adaptiv, optimizare DoE |
| Abilitatea de operator | ± 5–15 µm | Instruire, proceduri standard de lucru |
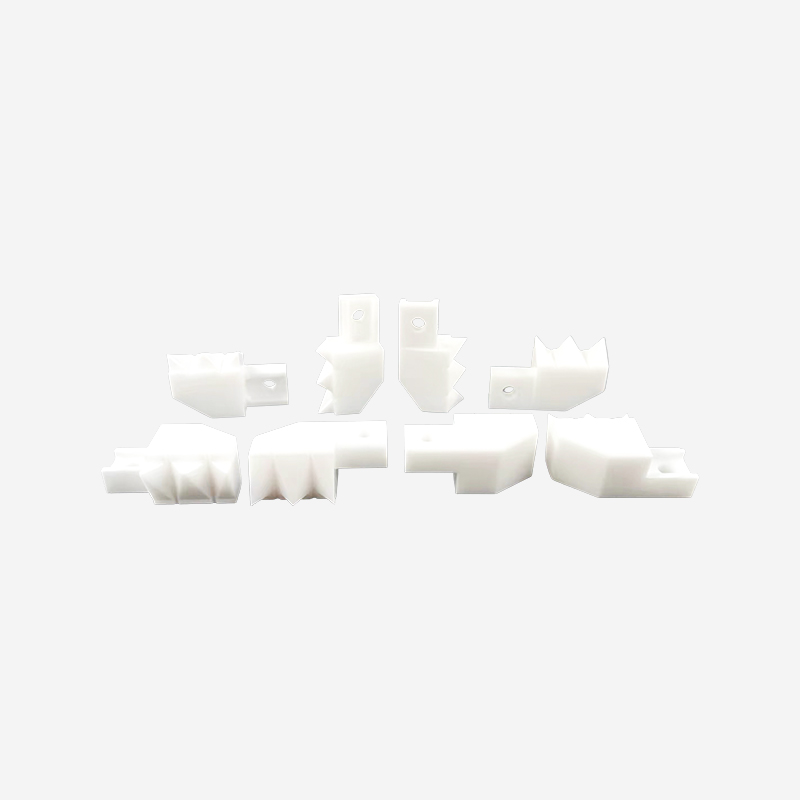
Specializate în toleranțe ultra-strânse, plăcile noastre ceramice prelucrate și piesele personali...
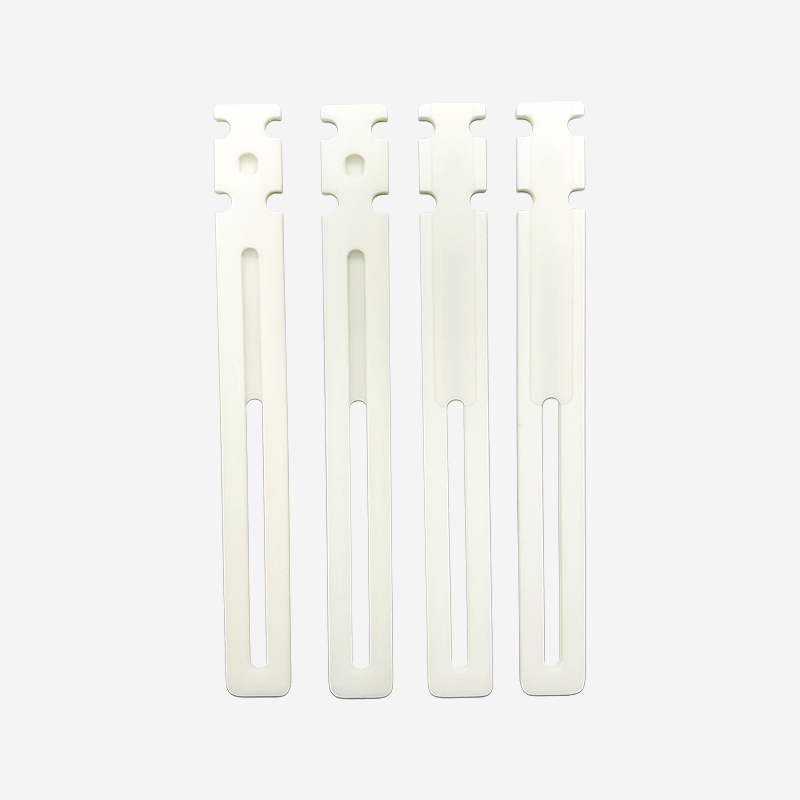
Proiectat pentru a rezista la stres termic extrem, menținând în același timp o izolație electrică...
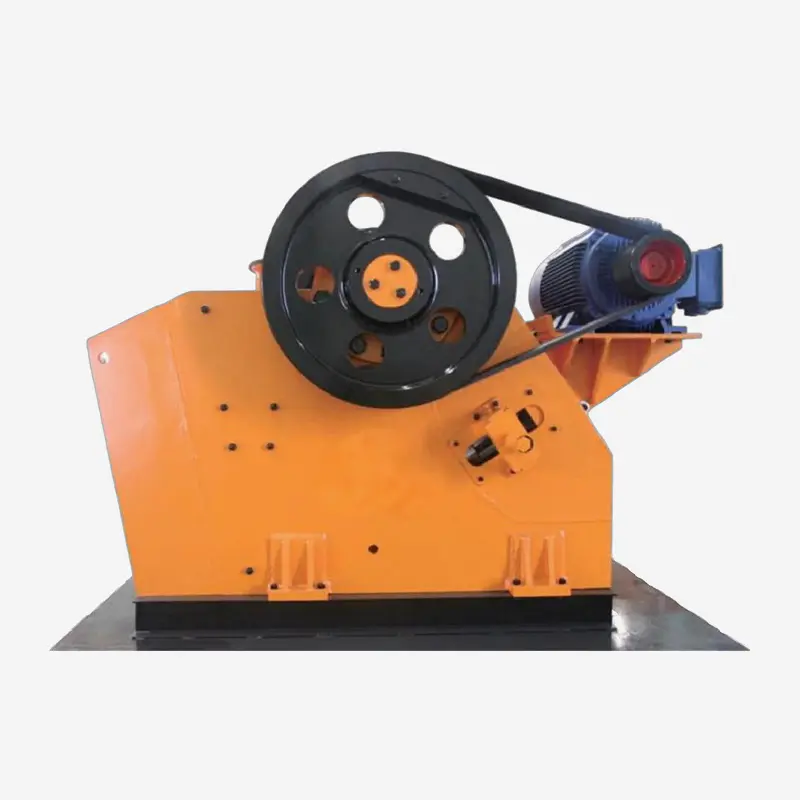
Concasorul cu falci din seria PV este un nou tip de echipament dezvoltat de compania noastră. Poa...
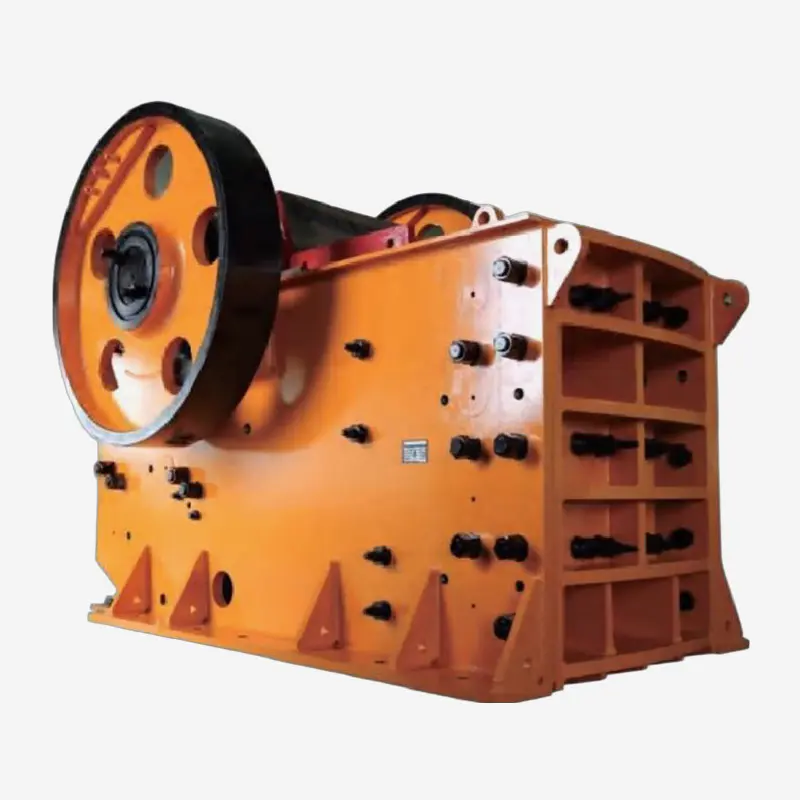
Concasorul cu falci SUNFUN reprezintă tehnologia avansată și de încredere și nivelul de producție...
Sunteți gata să inovăm împreună? Contactați experții noștri.
Contactați-ne
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, China TEL/WhatsApp:Terminal mobil